

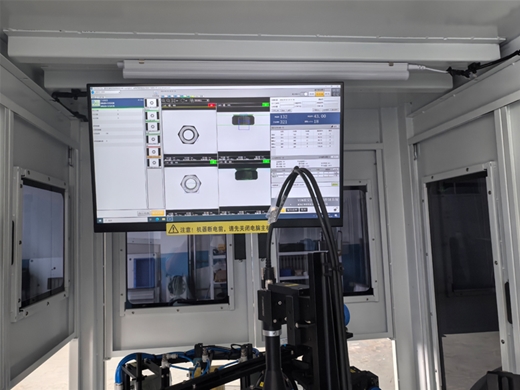
视觉检测设备是基于计算机视觉和图像处理技术的自动化检测系统,主要用于工业制造、、电子等领域的产品质量检测。其功能是通过采集目标物体的图像数据,结合算法分析实现尺寸测量、缺陷识别、字符识别、定位引导等任务,替代传统人工检测,提升生产效率和精度。
系统组成与原理
视觉检测设备通常由硬件和软件两大部分构成。硬件部分包括工业相机(CCD/CMOS)、光学镜头、光源系统(环形光、同轴光等)、机械结构及工控机;软件部分涵盖图像采集、预处理(去噪、增强)、特征提取、模式识别(如深度学习算法)等模块。光源设计直接影响成像质量,需根据被测物特性选择合适波长与照射角度。高分辨率相机结合亚像素算法可实现微米级测量精度。
应用领域
1. 制造业:检测零件尺寸公差、表面划痕、装配完整性,如汽车零部件、半导体芯片检测。
2. 电子行业:PCB板焊点检测、元件贴装定位、屏幕坏点识别。
3. 领域:药片缺角检测、异物排查、包装标签OCR识别。
4. 食品行业:异物检测、包装密封性检查、生产日期喷码验证。
技术优势
相比人工检测,视觉系统具备24小时连续工作能力,检测速度可达每分钟数千件,误检率低于0.1%。非接触式检测避免产品损伤,且数据可追溯,支持生产过程优化。例如在锂电池生产中,视觉系统可同步检测极片涂布均匀性、极耳焊接质量等20余项参数。
发展趋势
随着AI技术渗透,深度学习算法逐步替代传统模板匹配,提升复杂缺陷的识别能力。3D视觉技术(结构光/TOF)扩展了曲面检测场景,工业4.0推动视觉系统与机器人、MES系统深度集成,形成智能闭环控制。边缘计算设备的普及也促使视觉检测向小型化、嵌入式方向发展。当前挑战在于高反光/透明物体检测及缺陷(如微米级裂纹)的算法优化。
